
PTFEの成形方法。設計で必要な基礎知識。
更新日:
ポリテトラフルオロエチレン(PTFE、いわゆるテフロン)は、非粘着性・低摩擦性や優れた耐薬品性など独特の特性を持つエンジニアリングプラスチックです。
しかし、その加工には他の熱可塑性樹脂とは異なる注意が必要です。PTFEは約327℃付近で結晶が融解しますが、溶融粘度が極めて高く、加熱しても一般的な熱可塑性樹脂のように溶融流動しにくい(ゲル状に振る舞う)ため、通常の射出成形などの溶融加工が成立しにくい素材です。そのため、一般的な熱可塑性樹脂のような溶融押出・溶融射出は難しく、粉末成形→焼結、あるいはラム押出・ペースト押出といった専用プロセスが用いられます。
本記事では、PTFE製品の主な成形方法とその用途・利点・欠点を概説し、設計者が心得ておくべきポイントを、実務に役立つ形で網羅します。
圧縮・押出・等方圧成形後に追加加工することも
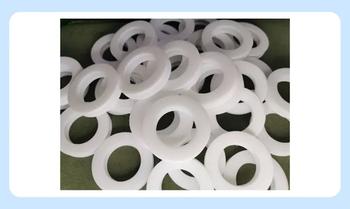
PTFE製品に用いられる主な成形法には、圧縮成形(モールド成形)、ラム押出成形、ペースト押出成形、アイソスタティック成形などがあります。
それぞれの概要と用途、利点・欠点を以下に説明します。必要に応じて、成形後の追加加工(焼結・機械加工など)も考慮する必要があります。
圧縮成形(コンプレッション成形)|形状の自由度が高く複雑形状にも対応
圧縮成形(コンプレッション成形)はPTFEで広く用いられる基本的な成形法です。
粉末状のPTFE樹脂を金型キャビティに充填し、高温高圧下で加圧します。加圧と加熱によってPTFE粉末が融合し、所定の形状の未焼結体(グリーン体)が得られます。その後、未焼結体をオーブンで焼結(加熱)し、最終的な固体製品にします。
圧縮成形は形状の自由度が高く、複雑形状の成形品も比較的容易に得られます。また材料歩留まりが良く無駄が少ないこと、寸法安定性に優れること、金型の形状精度次第で比較的高い寸法精度が得られることなどの利点があります。シールやガスケット、ベアリング、各種カスタム部品など様々なPTFE部品の製造に適しています。
一方、バッチ式の加圧・焼結工程を要するため生産サイクルは比較的長く、大型品では焼結に長時間かかります。また成形後に焼結収縮が発生するため寸法精度には限界があり、設計時に収縮分のマージンを見込む必要があります。
圧縮成形品は内部まで高密度で、機械的強度やクリープ抵抗は押出品より優れるものの、成形品が大きい場合は内部応力が蓄積しやすく、均一な冷却が必要です。
ラム押出成形|寸法や表面仕上げをコントロールでき量産品に最適
ラム押出成形は、連続的に長尺の棒材やチューブを製造できるPTFE成形法です。
筒状の押出機シリンダー内にPTFE粉を充填し、ラム(プランジャ)で高圧をかけてダイから押し出します。押し出されたPTFEは連続的に長い押出材として押出され、所定の長さに切断後に焼結されます。この方法では長尺の丸棒やパイプ、ライナーなどを効率良く製造できます。
ラム押出品は断面が一定形状に限られますが、長さ方向に継ぎ目なく連続生産できる点が長所です。また寸法や表面仕上げを比較的精密にコントロールでき、量産性に優れ経済的です。特に小~中径の丸棒やチューブでは効率が高く、電気絶縁棒材や低荷重用の軸受・シール材に多用されます。
欠点としては、押出機の都合上直径や板厚に上限がある(大型径品の押出は困難)こと、圧縮成形品に比べ機械的強度や密度がやや低いことが挙げられます。押出品は若干気孔率が高く、重負荷下ではクリープ変形しやすい傾向があります。
高荷重や大径が要求される用途では圧縮成形やアイソスタティック成形品が選択されます。総じて、長尺で比較的軽荷重な用途(低圧シール材、電気絶縁棒、ライナーなど)に適した成形法です。
ペースト押出成形|薄肉管や複雑な内部形状を実現
ペースト押出成形は、特に薄肉のチューブや極細径のロッドなど、精密で繊細なPTFE製品の製造に適した特殊な押出法です。
この方法では、非常に微細なPTFEファインパウダーに液状潤滑剤(押出助剤)を混合してペースト状にし、室温でダイに高圧で押し出します。押出された生材は潤滑剤を除去するため乾燥・焼成し、最後に焼結して完成品とします。
ペースト押出はダイ内で潤滑剤により半ば液体のように振る舞わせることで、通常の押出では困難な薄肉管や複雑内部形状を実現できます。この結果、極めて細いスパゲッティチューブや複雑断面のプロファイル押出などが可能で、仕上がりは高品質で、表面も滑らかです。材料利用効率も高く、比較的タイトな公差で成形できます。
一方で工程が複雑であり、潤滑剤の混合・除去や低温押出など専用設備とノウハウが必要です。そのためコストはやや高くなり、生産速度も遅くなりがちです。またガラス繊維など高充填のフィラー入りPTFEはペースト押出が難しく、主にバージンPTFEまたは少量の添加のみで用いられます。
総じてペースト押出成形は、薄肉・高精度が要求される特殊チューブや微細部品の製造に欠かせない手法ですが、大量生産や大型品には不向きです。
アイソスタティック成形|形状の大小や複雑さにかかわらず密度が均一で安定した成形品が得られる
アイソスタティック成形は、複雑形状や大型部品に用いられるPTFE成形法で、等方的な加圧によって密度ムラのない成形体を得る手法です。
具体的には、PTFE粉末をゴムなど柔軟な型に入れ、高圧の液体媒体(水や油)中であらゆる方向から均一圧力をかけて粉末を圧密します。このコールドアイソスタティックプレス(CIP)工程で生じた高密度の未焼結体を、その後オーブンで焼結して最終製品とします。
アイソスタティック成形の長所は、形状の大小や複雑さにかかわらず密度が均一で機械的特性の安定した成形品が得られることです。特に大型バルブやポンプ部品、厚手のリング・シール材など、圧縮成形では難しい大寸法・複雑形状の製造に適しています。寸法精度や表面仕上げも良好で、変形しにくい高強度なPTFE部品が作製可能です。
一方、プロセスはバッチ処理で時間を要し、また冷間圧縮後に必ず焼結工程が必要なため生産性は高くありません。必要に応じて焼結後に機械加工で仕上げ寸法を出すことも一般的です。設備コストも高いため、小物や大量生産には向かず、むしろ大型・高付加価値品向けの成形法と言えます。
例えば、高圧環境で使われるシールリングや耐荷重性を要求される構造部品などでは、アイソスタティック成形品の高い強度と寸法安定性がメリットになります。
収縮と膨張による寸法変化に注意
PTFE成形品は、成形・焼結プロセスおよび使用環境で寸法変化が生じる点に留意が必要です。ここでは主に焼結時の収縮と、温度変化による熱膨張について解説します。設計者は、これら寸法変動を見越して寸法設定や公差を決める必要があります。
焼結収縮と成形収縮|成形方向や条件によって収縮率が異なるため公差に余裕を持たせる
圧縮成形や押出成形で成形したPTFEの未焼結体は、焼結工程で体積収縮を起こします。
一般にPTFEは焼結時に数%程度縮み、成形方向や条件によって異なる収縮率を示します。典型的には線収縮率で0.0200~0.0580 cm/cm程度が発生し得るとされ、条件によってはそれ以上になる場合もあります。
実際の設計では、材料メーカー/加工先が提示する収縮率を一次情報として金型寸法・加工代を決めましょう。
例えば、成形時の加圧方向と垂直方向で収縮率に差が出る(異方収縮)ことも報告されています。設計段階では、この焼結収縮を見込んで成形金型を大きめに設計したり、重要寸法については焼結後に追加工できるよう加工余裕を設けたりするのが一般的です。
実務的な目安として、PTFE圧縮成形品の公差はかなり緩く設定されます。成形収縮のばらつきがあるため、成形のみで仕上げる場合±1~2%程度の寸法公差は一般的であり、それより厳しい寸法には後加工が必要になります。
例えば、直径100mmのリングでは、成形直後±1~2mmのばらつきは想定範囲内ということです。このように焼結収縮の不確かさを考慮して余裕ある寸法設定を行い、重要寸法は過度に成形品任せにしないことが肝要です。
設計マージンとしては、寸法に対し数%大きめに作るのが基本ですが、それでも最終精度が不十分な場合には、焼結後に切削加工で仕上げることが有効です。圧縮成形やアイソスタティック成形では近似形状まで成形し、クリティカルな部分のみ後から機械加工で精密に仕上げるというハイブリッドな手法も取られます。
これにより、成形法のメリット(複雑形状の一括成形や大量生産性)と機械加工のメリット(高精度)を両立させることができます。
熱膨張による寸法変化|異種材料との組み合わせは特に注意
PTFEの線膨張係数は非常に大きく、温度変化による寸法変動も無視できません。PTFEの線膨張係数はおよそ10×10^-5/℃にも達し、金属と比べても桁違いに大きい値です。室温と100℃程度の差でもPTFE部品は明確に膨張し、組立時のクリアランスや嵌合に影響を及ぼします。
なお、PTFEは18~25℃付近の転移域で体積変化(約1~1.8%)が現れることがあり、加工・測定温度がこの域を跨ぐと寸法が変わりやすい点にも留意します。
設計者は、使用環境の温度範囲においてPTFE部品が膨張・収縮することを考慮し、クリアランスや嵌合寸法に余裕を持たせる必要があります。
特に異種材料(例えば金属とPTFE)の組み合わせでは熱膨張差による応力や隙間変化が発生します。PTFEが金属部品に挿入される設計では、高温時に膨張してもクリアランスゼロにならないよう配慮します。
また低温時の収縮で緩みが生じる可能性も検討し、必要ならば弾性体のOリングで補償する等の対策をとります。
寸法測定においても、PTFEは測定室の温度差でサイズが変わる点に注意します。PTFE部品を高精度に測る場合は、測定温度を一定(例:20℃)に管理し、温度が安定してから測定することが推奨されます。
温度条件が変わると寸法差が出やすいため、図面・検査では基準温度や測定条件(温度・保持時間など)を明記し、必要に応じて関連規格に準拠しましょう。
以上のように、熱膨張による寸法変化はPTFE設計の大きな特徴であり、高温多湿環境や広温度範囲で使用する機器では特に留意が必要です。
寸法変化の抑制だけでなく、変形を織り込んだ設計も重要
PTFEは加工後に寸法変化や形状歪み(反り)が発生しやすい素材でもあります。これは材料自体のクリープ性や、加工プロセス中に導入される内部応力に起因します。ここでは、成形・焼結や機械加工後に起こりうる変形や応力について、その原因と対策を解説します。
焼結・冷却時の歪みと反り対策|温度変化を極力小さくし、肉厚を均一にする
PTFE成形品を焼結する際、急激な温度変化や温度勾配があると、収縮不均一から歪みや反りが生じることがあります。肉厚の大きい製品や不均一な形状では、冷却過程で外周と内部の収縮差により反りや曲がりが発生しやすくなります。
対策として、焼結工程では徐冷(ゆっくり冷ます)を行い、部位ごとの温度差を極力小さくします。また必要に応じて二段焼結やコイニング処理(再加圧整形)を行って歪みを矯正する方法も用いられます。
設計面では、可能な限り肉厚を均一にし、急激な断面変化や片肉厚を避けることで、焼結時の不均一収縮による反りを減らせます。
例えば、板状部品で中央と周辺の厚みが大きく異なる設計は避け、リブや肉抜きで厚さを均一化することが有効です。また、大型部品では設計上多少の平面度狂いが生じることを見越し、後工程で面取り・研削してフラットさを出す余地を残しておくのも一策です。
機械加工による内部応力と変形|アニール処理と加工条件の最適化がポイント
PTFEは非常に柔らかく切削抵抗が低い反面、切削時に工具との摩擦熱や塑性変形で内部応力が蓄積しやすい素材です。
切削直後は寸法が出ていても、時間経過や温度変化でその応力が解放され、後から歪みや寸法変化となって現れることがあります。特に高精度部品では、加工応力に起因する経時変化が深刻な問題となります。
この対策として重要なのがアニール(熱時効処理)です。PTFE部品を切削加工した後、再度加熱・徐冷することで内部応力を緩和し、材料を安定化させます。
適切なアニールを施すことで、加工後の予期せぬ収縮や反りをほぼ排除でき、仕上がり寸法を長期安定させることが可能です。
実際、シールやベアリングのような高精度部品では、アニールなしでは経時変化で公差を維持できません。設計者は重要部品に対し「加工→アニール→仕上げ加工」のプロセスを計画し、最終寸法が安定化した状態で仕上げることを推奨します。
加工条件の最適化も変形低減に有効です。切削時は極めて鋭利な工具を使い、高い切削速度と低い送りでせん断的に削るようにします。摩擦熱を抑えるため切り込みも浅く設定し、必要に応じエアブローでチップを除去しつつ加工します。冷却液はあまり効果がない場合も多いですが、断続的な切削(特に穴あけ時の断続抜き)で熱を持たせすぎないよう工夫します。加工中の部品保持も重要で、柔らかいPTFEが撓まないよう専用治具で全体を支持すると精度向上に繋がります。
これらの加工上の注意とアニール処理を組み合わせることで、PTFE部品の寸法安定性と反り抑制が達成できます。
クリープ(コールドフロー)への対処|応力を分散させる、長期変形を考慮した設計を行う
PTFEは常温付近でも荷重をかけ続けると徐々に歪む(クリープ)特性があります。ボルトで圧縮したガスケットが時間とともに痩せてシール圧が落ちたり、軸受が負荷で押し広げられクリアランスが増えたりする現象です。このクリープはPTFE設計で無視できない課題であり、特に純PTFEでは顕著です。
クリープ対策として、設計段階から応力を分散する工夫が求められます。
例えば、シールの場合は接触面積を大きく取り面圧を下げる、局所的に高応力のかかるコーナーは丸める、荷重が一点集中しない構造にする、といった配慮です。
軸受では長尺ブッシュより分割構造でPTFEを囲い込む、ボルト締結部ではスプリングワッシャ(ベルビルワッシャー)を併用して緩みを吸収するなどの設計も有効です。
材料面ではフィラー(充填材)入りPTFEの利用が効果的です。ガラス繊維、炭素繊維、ブロンズ粉などを混入したPTFEは、剛性や耐クリープ性が大幅に向上します。
例えば、ガラス繊維充填PTFEは純PTFEに比べクリープが抑制され、軸受やギアなどに適します。ただしフィラー添加はわずかに耐薬品性を低下させたり摩擦係数を上げたりするため、要求とのバランス検討が必要です。
いずれにせよ、PTFEを構造部材として使う場合にはクリープによる長期変形を織り込んだ設計(定期増し締め、クリープ量分のストローク確保など)が不可欠です。
安全率を高めに設定
PTFEの焼結工程では収縮や歪みは避けられません。設計者は焼結に伴う寸法変化・特性変化を理解し、適切なマージン(余裕)を設計に組み込む必要があります。
まず寸法面では、焼結収縮に対応して金型寸法を大きめに設計するのが基本です。経験的に得られた収縮率(例えば径方向○%、高さ方向○%など)を基に、狙い寸法よりそれだけ大きい型を作ります。
また成形品を焼結後機械加工する前提であれば、仕上げしろ(追加工量)を十分取っておきます。
例えば穴径や溝幅など重要寸法は、焼結後に小さめに出る可能性があるため、最初から大きめに加工し、焼結後に仕上げ直す、といった手順です。
機械的特性の面でも、焼結は大きな影響を持ちます。
PTFEは焼結条件(温度プロファイルや冷却速度)により結晶化度や密度が変化し、強度・摩耗特性が左右されます。推奨される設計マージンとして、安全率を高めに見積もることがあります。
例えば、ある荷重でPTFE部品がギリギリの強度の場合、焼結ばらつきや経年劣化を考慮し余裕を持った断面積や保守係数を適用します。特に高温環境下では強度低下やクリープ増大が起きるため、その分の補正を加えた設計寸法にします。
さらに、焼結によりPTFEの分子構造(結晶と非晶の割合)が決まり、その後の寸法安定性にも影響します。安定した性能を得るには、メーカー推奨の焼結条件に従い十分に焼き切る(完全焼結)ことが重要です。不完全な焼結は、使用中に追加収縮を起こして寸法変化するリスクがあります。
設計段階で部品メーカーと協議し、焼結後の安定化処理(熱履歴を与える等)や必要なエージング期間について確認するのも良いでしょう。
PTFEの非粘着性・低摩擦特性はデメリットにもなり得る
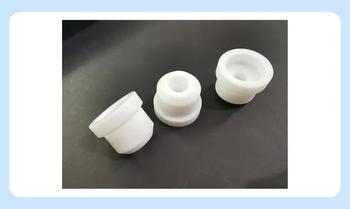
PTFEの物性は他の材料と一線を画しており、設計時にも独特の配慮が必要です。ここでは、非粘着性、低摩擦性、耐薬品性、熱膨張の大きさなどPTFEならではの特性が設計に与える影響と、その対策について述べます。
非粘着性・低表面エネルギー|表面処理を行い機械的な固定も考慮
PTFEは表面エネルギーが非常に低く非粘着性であるため、ほとんどの物質が付着しにくい特徴があります。これはフライパンのコーティングに使われるほど優れた長所ですが、工業設計においては接着剤やコーティングが付かないという短所にもなります。PTFE部品を他の部材に接着固定したり、表面に塗装・印刷したりすることは、通常そのままでは困難です。
PTFE同士やPTFEと他素材を接着する場合、表面を特殊処理してからでないと強固な接着は得られません。
一般的な方法は化学エッチング処理で、ナトリウムとアンモニアの混合物でPTFE表面を処理すると、炭素-フッ素結合が一部切断されて表面に活性点が生まれ、接着剤が濡れやすくなります。
しかし、この処理は手間がかかり素材の特性も多少変化するため、できれば機械的な固定(例えばかしめ構造や溝にはめ込む等)で対応し、接着は最終手段にするのが賢明です。
また、PTFEの非粘着性は摺動面でのスティクション(静摩擦の粘着)を防ぐメリットとなりますが、一方でねじや嵌合が緩みやすいという側面もあります。
例えば、PTFE製のボルトナットは非常に滑りやすく、振動があると簡単に緩んでしまいます。設計上、PTFE部品にはセルフロック構造(緩み止めナットや座金)を組み合わせるか、可能なら金属補強部品を埋設して締結力を維持することが望まれます。
低摩擦特性|機械的なロック機構を追加
PTFEの摩擦係数は固体中でも群を抜いて低く、0.05前後とされています。潤滑剤なしでも摺動特性に優れるため、軸受やスライド部材、シールリングなどで自己潤滑材として重宝されます。
設計上は、PTFE部品を用いることで潤滑メンテナンスフリーの機構が実現できます。また、他の材料との組み合わせ摺動でも相手をほとんど摩耗させないため、異種材料の軸/軸受ペアとしても理想的です。
しかし、摩擦係数が低い=滑りやすいことは裏を返せば固定しにくいことも意味します。
例えば、PTFE製の床材やロールは滑って保持が難しく、搬送機構では意図せず部品が動いてしまう可能性があります。また摩耗にも注意が必要です。
純粋なPTFEは軟らかく粘りがあるため、接触面との粘着摩耗で摩耗粉が出やすい傾向にあります。高荷重下で長期間摺動させると、PTFE部品自体が減ってクリアランスが拡大したりシール性が低下したりします。
そこでフィラーで補強したPTFE材料(カーボン入り、ブロンズ入りなど)は摩耗しにくく、クリープも抑えられるため、高荷重の軸受や摺動部には充填PTFEが推奨されます。
まとめると、低摩擦というPTFEの特性は潤滑不要で静粛な機構を可能にする反面、部品の固定や耐摩耗性に課題をもたらします。設計時には必要に応じて機械的なロック機構を追加し、摩耗が問題となりそうな場合は材料選定や構造で対策を講じましょう。
耐薬品性と化学的慣性|特殊環境では劣化することに留意
PTFE最大の利点の一つが卓越した耐薬品性です。
フッ素と炭素の強固な結合からなるPTFE分子は、非常に化学的に安定で、強酸・強アルカリから有機溶媒までほとんど侵されません。そのため化学プラントや食品設備、医療機器など、腐食性環境や純度が重視される用途で重宝されます。
設計上、この耐薬品性は大きな安心材料となります。
例えば、シール材やライナーとしてPTFEを使えば、漏洩や溶解による劣化リスクを大幅に低減できます。
他のプラスチックでは膨潤したり割れたりする薬品でも、PTFEなら長期に安定動作が見込めます。したがってメンテナンスサイクルを延長でき、トータルコスト低減に繋がります。
一方で、耐薬品性の高さは接着困難と表裏一体であることは既に述べました。また完全な化学的慣性ゆえに表面改質が難しいため、表面への印字やコーティングも剥がれやすい点に留意が必要です。
さらに、幾つかの特殊な環境では例外的な劣化もあります。
例えば、高温でフッ素ガスやアルカリ金属に触れるとPTFEでも反応が起きたり、強力な放射線下では分解が起こります。しかし通常の環境下では問題にならないレベルであり、むしろ他の材料では太刀打ちできない薬品に耐えるPTFEのメリットは計り知れません。
熱的特性(高膨張と使用温度域)|急激な温度変化を避け、必要であれば徐冷・予熱の対策を実施
PTFEの熱的特性として特筆すべきは、高い熱膨張係数と、広い使用温度範囲です。PTFEは低温側は極低温(-250℃付近)でも脆化せず柔軟性を保ち、高温側は連続使用で260℃程度まで耐えるとされています。
これは多くの汎用樹脂を上回る耐熱性であり、かつ低温域でも性能を維持する点で優秀です。
設計上は、高温環境(例えばエンジン周辺や化学反応器)でもPTFE部品が使えるという利点があります。実際、PEEKなど他の高性能樹脂と並び、PTFEは250℃級の高温下で機械部品として機能する数少ない材料です。
また、低温特性も良好なため、クライオポンプや液体窒素環境のシール材にも使用されます。
ただし高温域では機械特性(剛性・強度)の低下やクリープの増大が顕著になるため、カタログ上の耐熱上限付近で荷重を受ける設計は避け、必要に応じて荷重を金属部材などに逃がす工夫を盛り込みます。
また、PTFEは熱伝導率が低く断熱性が高いため、熱衝撃(急冷急熱)には弱い傾向があります。急な温度変化で表面と内部で温度差がつくと割れやすくなるため、設計的には厚肉のPTFE部品が急冷されるようなケースを避けるか、避けられない場合は徐冷・予熱などの対策が必要です。
以上、PTFEの特性に起因する設計上のポイントをまとめると、「何かを付ける・貼る」ことは苦手、代わりに「滑り・汚れ・腐食」に強いということになります。これらの特性を理解し、長所を活かしつつ短所をカバーすることが重要です。
できるだけ一体成形を行い、接合が必要な部分は機械的固定を検討
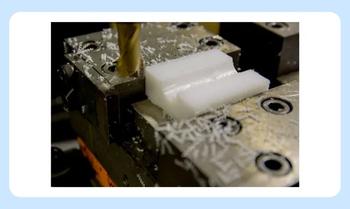
PTFE部品は成形したまま使われることもありますが、必要に応じ追加工が行われます。切削加工(穴あけ、ネジ切り、研削など)、溶着(熱溶接)、接着(接合)といった二次加工それぞれに制約があり、設計時に考慮すべき点があります。
切削加工(機械加工)の注意点|寸法変化に注意が必要
PTFEは切削自体は容易ですが、寸法精度や安定性を出すには工夫が要ります。設計段階で、切削加工が入ることを前提とする場合は以下の点に留意します。
加工しろの確保|必要寸法より一回り大きな素材を用意
成形品から削り出す場合、必要寸法より一回り大きな素材(板材や棒材)を用意し、十分な加工代を見込んでおきます。
成形しろが少ないと、内部応力層に触れて歪みが出たり、公差内に収められなくなる恐れがあります。
締結部や薄肉部の肉厚|肉厚に余裕を持たせる
ネジ穴や溝部など切削で形成する場合、PTFEは金属ほど強度がないため肉厚に余裕を持たせます。
特にめねじを立てる場合、タップ下穴径はやや大きめに(めねじ山を浅く)設計し、インサート埋め込みも検討します。
薄肉筒状の切削加工品はチャッキング時に変形するため、肉厚が薄すぎないようにします。
加工後の熱処理|アニール処理を設計に組み込む
前項で述べたアニール処理を設計工程に組み込みます。
予め素材を焼鈍してから加工に供する、もしくは荒加工後にアニール、仕上げ加工という手順を標準工程にします。
これにより高精度部品でも長期安定が図れます。
公差の設定|金属加工ほど攻めた公差は避ける
切削加工で得られるPTFE部品の公差は、加工条件管理でかなり向上しますが、それでも金属加工ほど極限には攻めない方が無難です。一般には±0.13mm程度は容易に達成でき、慎重に管理すれば±0.05mmも可能とされます。
しかし温度変化などで寸法が変わりやすい点も踏まえ、重要寸法以外はなるべく緩い公差にしておく方が製造は安定します。
溶着・接着の制約|メカニカルロックや一体成形を検討
溶着(溶接による接合)に関して、PTFE同士を熱で融着させることは非常に難しいです。
PTFEは溶けても粘性が高く、表面に融着層ができにくいため、一般的なプラスチックのように熱板やホットエアで溶かして圧着しても強固な接合になりません。
メーカーによっては改質PTFE(融点を下げたグレード)を使った溶接技術を持つ場合もありますが、特殊な例です。
従って設計上はPTFE部品を溶接前提で構造設計しないことが重要です。どうしてもPTFE同士を一体化する必要がある場合は、メカニカルロック(例えば溝に入れて回り止めする等)か、あるいは別の成形方法で一体成形することを検討します。
接着については、PTFEは無処理では接着困難です。
設計段階では、PTFE部品を接着固定する設計は極力避けるべきです。必要なら接着用グレードのPTFE(エッチング処理済み板など)を調達し、それを用いる方法があります。
例えば、配管用のPTFEライナーを金属に接着する際、内側にエッチングPTFEシートを貼り付けるといった技術があります。しかし手間とコストがかかるため、多くの場合は機械的固定で代用されます。
接着する場合でも、接着面にアンダーカットを設けて機械的に引っ掛けるデザインにするなど、接着剤のみに頼らない工夫を凝らします。
総じて、PTFEは「溶かして繋ぐ」「糊で貼る」が苦手です。
したがって設計では一体成形できる部分は一体にし、接合が必要な部分は他の手段(ボルト締結、フランジ固定、インサート成形など)を考慮します。これは設計の自由度に制限を与えるようにも思えますが、逆にPTFEを使うことでシンプルな構造(ガスケット一枚でシールを実現する等)が可能になる面もあります。
設計者はPTFEの加工限界を踏まえて、適材適所でこの材料を活かすことが重要です。
成形公差は緩め、必要箇所のみ加工で追い込む
PTFE部品の寸法公差や精度管理について、他材料と比べた特徴と注意点を整理します。
PTFEは成形法や加工法によって達成できる公差が大きく異なり、また環境条件によって寸法が変化しやすいので、公差設定には慎重さが求められます。
まず成形のみで仕上げるPTFE製品の場合、±1~2%程度の公差が一般的な目安です。
例えば、直径50mmの成形品なら±0.5mm程度、100mmなら±1~2mm程度が通常達成できる範囲です。それ以上の高精度を要求すると、不良率が上がったりコストが急増したりするため、基本的には成形品公差は緩めに設定します。
また均一な肉厚でないと収縮ムラが出やすく、公差も悪化します。そのため設計では肉厚や形状を工夫して公差を出しやすい形にまとめることが重要です。
切削加工を伴う場合、より厳しい公差に対応できます。CNC旋盤やマシニングセンタで加工すれば、±0.13mm(±0.005インチ)程度は標準で達成可能であり、条件を整えれば±0.05mm(50ミクロン)程度まで詰めることも可能です。
ただし、温度管理や工具・治具対策が必要で、量産でその精度を維持するには相応の管理コストがかかります。設計者は、機能上必要な箇所だけ厳しい公差にし、それ以外は加工業者にとって容易な公差に緩和することで、品質とコストのバランスを取るべきです。
また、PTFE特有の柔軟性にも注意が必要です。測定時に接触式測定器の測定圧で部品がたわみ、正確な寸法が測れないことがあります。
薄肉のシールリングなどは、ノギスで挟むだけで変形してしまうので、非接触測定や治具による定圧測定を検討します。さらに検査温度も統一し、測定室の温度・湿度を一定に保つことで、測定誤差やロット間バラツキを減らせます。
公差管理のポイントをまとめると、「成形公差は緩め、必要箇所のみ加工で追い込む」というアプローチが現実的です。
図面指示では、重要寸法には幾何公差を含め厳密に、非重要寸法は「参考寸法」扱いで柔軟に対応できるようにするケースもあります。
最終的な精度は、信頼できる加工業者と調整しながら、PTFE素材の癖を織り込んで実現することになります。
PTFEの試作・量産はバルカーのクイックバリューで即時見積
Quick Value(クイックバリュー)は、シール材大手の当社バルカーの樹脂加工品のデジタル調達サービスです。ユーザーは図面データ(2D図面や3D CADモデル)をクラウド上にアップロードするだけで、その部品の価格・納期見積もりを即時に取得できます。
バルカーが提携する多数の加工パートナー企業の工場データ(設備・加工種別・加工工数・受注状況など)と、アップロード図面の加工情報をAI・統計解析で照合し、各図面に対して最適な価格と納期を原則2時間以内に提示します。
従来は調達担当者が部品図面をもとに個別に加工会社へ見積もり依頼し、人手で原価計算する必要がありましたが、Quick Valueは図面ごとに個別見積もりする手間を無くし、調達・見積業務のDX化を実現しています。