
樹脂の比重とは?主要樹脂の比重一覧と軽量化設計の基礎
更新日:
樹脂の比重とは、水を基準として樹脂の重さを比較した値であり、材料の軽量性や重量設計を考えるうえで基本となる物性です。PE・PPのような軽量樹脂から、PVC・PTFEのような高比重樹脂まで、材料によって大きく異なります。
本記事では、主要樹脂の比重一覧、比重に影響する要因、設計・成形・リサイクルでの実務的な使い方をわかりやすく解説します。
樹脂における比重の定義
樹脂の比重とは?
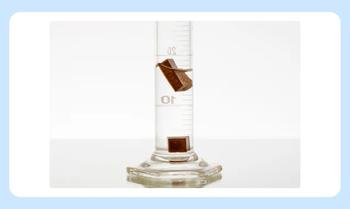
樹脂の比重とは、一定温度における樹脂の密度を、基準となる水の密度と比較した値のことです。一般には「その樹脂が水より重いか軽いか」を表す指標として使われ、数値が1より小さければ水に浮き、1より大きければ水に沈みます。
JIS では、密度は単位体積当たりの質量、比重(相対密度)は同体積の水の質量に対する無次元比として扱われます。したがって、仕様書で「比重 1.20」と書かれていても、それが厳密な相対密度なのか、標準状態(23 ℃付近)での密度を慣用的にそう呼んでいるのかを読み分ける必要があります。
樹脂の比重における三つの層
さらに重要なのは、樹脂の比重には少なくとも三つの層があるという点です。すなわち、真密度(骨格密度)、見掛け密度、かさ密度です。真密度や体積を測定するガスピクノメータで得られるのは、規格上は骨格密度であり、開気孔をもたない固体では真密度に近づきますが、閉気孔や内部空隙の扱いによって意味が変わります。一方、粉体やペレットの「かさ密度」「見掛け密度」は、輸送や供給性には効いても、成形品重量の直接計算にはそのまま使えません。
本稿の数値は、原則として非発泡・一般代表グレード・23 ℃近傍の密度/比重を中心に示します。また、メーカー物性表の多くは代表値であって保証値ではないことに注意が必要です。
主要樹脂の分類と代表比重

大づかみに言えば、熱可塑性樹脂は加熱で再溶融・再成形できる系、熱硬化性樹脂は硬化反応後に三次元網目構造を形成して元のようには溶けない系です。実務で比重を議論する場面では、前者では PE・PP・PS・ABS・PVC・PET・PC・PA・PMMA・PTFE が、後者ではエポキシ・フェノール・不飽和ポリエステルがとくに頻出します。
PA はアミド基を持つ線状高分子、PMMA はメタクリル樹脂、PVC は塩化ビニル系、エポキシはエポキシ基を持つプレポリマーの硬化系、フェノールはフェノール‐ホルムアルデヒド縮合系、不飽和ポリエステルは不飽和ポリエステルと反応性希釈剤による架橋系、と整理しておくと比重の変動要因まで見通しやすくなります。
主要な熱可塑性樹脂の分類と代表比重
| 樹脂 | 分類・化学組成の簡潔説明 | 代表比重範囲 | 実務上の注記 |
|---|---|---|---|
| PE | 熱可塑性ポリオレフィン。エチレン重合体。LDPE/LLDPE/HDPE を含む | 0.91–0.96 | 「PE」単独表記は幅が広い。分岐度・結晶化度で大きく変わります |
| PP | 熱可塑性ポリオレフィン。プロピレン重合体 | 0.89–0.91 | 汎用樹脂の中では最軽量域。共重合・充填で容易に上がります |
| PS | 熱可塑性・非晶。スチレン重合体 | 1.04–1.06 | GPPS/HIPS、耐衝撃改質、難燃化で変動します |
| ABS | 熱可塑性。アクリロニトリル/ブタジエン/スチレン系 | 1.03–1.07 | ゴム相量、難燃化、透明化、補強で変動します |
| PVC | 熱可塑性。塩化ビニル重合体 | 1.35–1.40 | 可塑剤、共重合、配合剤の影響が大きい。粉体の見掛け密度とは別物です |
| PET | 熱可塑性ポリエステル。テレフタル酸とエチレングリコール由来 | 1.30–1.40 | ボトル、フィルム、結晶化度で幅が出ます |
| PC | 熱可塑性・非晶。カーボネート結合をもつ芳香族樹脂 | 1.19–1.20 | 一般グレードの中心値。難燃・熱伝導・充填系では 1.3〜1.5 台もあります |
| PA | 熱可塑性エンプラ。アミド基をもつ線状高分子。PA6/PA66 が中心 | 1.16 | 吸水と結晶化度の影響が大きい樹脂群です |
| PMMA | 熱可塑性・非晶。メタクリル酸メチル重合体 | 1.17–1.19 | 一般用途は 1.19 が中心。特殊グレードでは多少下がります |
| PTFE | 熱可塑性フッ素樹脂。四フッ化エチレン重合体 | 2.15–2.25 | 主鎖フッ素化により非常に高い比重を示します |
| POM | 熱可塑性エンプラ。ポリオキシメチレン(アセタール) | 1.41 | ホモポリマー/コポリマーで微差。結晶性が高く寸法安定性に優れます |
| PBT | 熱可塑性ポリエステル。テレフタル酸とブタンジオール由来 | 1.3–1.5 | GF強化グレードで上振れ。電気・電子用途で頻出します |
| mPPE | 熱可塑性・非晶。変性ポリフェニレンエーテル(PPEとPSのアロイ) | 1.08 | 汎用エンプラ中では軽量側。難燃・GF強化で上がります |
| PPS | 熱可塑性スーパーエンプラ。ポリフェニレンサルファイド | 1.35 | 未強化値。GF/無機充填グレードでは 1.6–2.0 程度まで上がります |
| PEEK | 熱可塑性スーパーエンプラ。芳香族ポリエーテルエーテルケトン | 1.3–1.5 | 結晶性。耐熱・耐薬品性に優れ、CF/GF強化で上振れします |
| PEI | 熱可塑性スーパーエンプラ・非晶。ポリエーテルイミド | 1.27 | 高耐熱・難燃。電気・電子・航空用途に使われます |
| PES | 熱可塑性スーパーエンプラ・非晶。ポリエーテルサルホン | 1.37 | 高耐熱・透明。スルホン基系の代表 |
| PSU | 熱可塑性スーパーエンプラ・非晶。ポリサルホン | 1.24 | 高耐熱・耐加水分解。医療・食品用途で実績 |
| PPSU | 熱可塑性スーパーエンプラ・非晶。ポリフェニルサルホン | 1.29 | 耐熱水・繰返し滅菌に強く、医療用途で広く使われます |
| PAI | 熱可塑性スーパーエンプラ。ポリアミドイミド | 1.40 | 最高クラスの耐熱性。摺動・軸受用途に多い |
| PI | 熱可塑性/熱硬化性スーパーエンプラ。ポリイミド | 1.42 | 極めて高い耐熱性。フィルム・成形・コーティング用途 |
| PBI | スーパーエンプラ。ポリベンゾイミダゾール | 1.30 | 現行樹脂で最高クラスの耐熱性。半導体・航空用途 |
| PAR | 熱可塑性スーパーエンプラ・非晶。ポリアリレート | 1.21 | 芳香族ポリエステル。耐熱・透明性 |
| PMP | 熱可塑性ポリオレフィン。ポリメチルペンテン | 0.83 | 市販樹脂で最軽量級。透明・耐熱 |
| UPE | 熱可塑性。超高分子量ポリエチレン(UHMWPE) | 0.93–0.94 | 耐摩耗性・自己潤滑性に優れる。医療・摺動用途 |
| PVDF | 熱可塑性フッ素樹脂。ポリフッ化ビニリデン | 1.78 | フッ素樹脂中では成形性良好。耐薬品・耐候性に優れます |
| PFA | 熱可塑性フッ素樹脂。テトラフルオロエチレン-パーフルオロアルコキシ共重合体 | 2.15 | PTFE並の耐熱・耐薬品性で溶融成形可能 |
| PCTFE | 熱可塑性フッ素樹脂。ポリクロロトリフルオロエチレン | 2.13 | ガス・水蒸気バリア性に優れる。半導体・医療用途 |
| ETFE | 熱可塑性フッ素樹脂。エチレン-テトラフルオロエチレン共重合体 | 1.70 | フッ素樹脂の中では機械強度が高く、フィルム用途も多い |
主要な熱硬化性樹脂の分類と代表比重
| 樹脂 | 分類・化学組成の簡潔説明 | 代表比重範囲 | 実務上の注記 |
|---|---|---|---|
| エポキシ | 熱硬化性。エポキシ基含有プレポリマーを硬化剤で架橋 | 1.08–1.17 | 硬化物は配合次第で上がり、充填・塗工・注型系では 1.4 台も普通に現れます |
| フェノール | 熱硬化性。フェノールとホルムアルデヒドの縮合系 | 1.45–1.91 | 接着用・液状樹脂は 1.17 程度の例もあります。用途により別物と考えるべきです |
| 不飽和ポリエステル | 熱硬化性。二塩基酸/グリコール由来不飽和ポリエステルをスチレン等で架橋 | 1.0–1.2 | ガラス繊維強化FRPでは、配合や繊維量によって1.5程度まで上がることがあります |
| ガラスエポキシ | 熱硬化性。エポキシ樹脂をガラスクロスに含浸・積層硬化させた複合材 | 1.85 | プリント基板(FR-4等)の代表値。ガラス含有率で変動します |
| ベークライト(布) | 熱硬化性。フェノール樹脂を綿布に含浸・積層硬化させた紙フェノール/布フェノール積層板 | 1.36 | 機械強度・耐衝撃に優れる。歯車・絶縁機構部品で使用 |
| ベークライト(紙) | 熱硬化性。フェノール樹脂をクラフト紙に含浸・積層硬化させた積層板 | 1.36 | 電気絶縁用途が中心。布基材より軽量です |
| ユニレート | 熱硬化性。不飽和ポリエステル樹脂をガラス繊維基材に含浸・成形した積層材(商品名) | 1.80 | FRP系成形材料の代表。配合・繊維量で1.5–1.8程度まで変動します |
樹脂群全体を俯瞰すると、PE と PP が軽量側、PVC・PET・PA・PMMA・PC が中間、PTFE が突出して重い側にあります。熱硬化性では、未充填の液状樹脂は熱可塑性と近い密度帯でも、成形材料になると無機フィラーや繊維で一気に重くなります。
このため、「樹脂種」だけで軽い・重いを語るのではなく、ベースポリマーなのか、コンパウンドなのか、発泡体なのかをセットで確認する必要があります。
比重を動かす因子
比重は材料名で決まる固定値ではありません。配合、結晶化度、水分、温度、発泡、添加剤、空隙が重なった結果として決まります。実務で重要なのは、それぞれの因子がどの方向に、しかもどの程度効くかを知っておくことです。
比重に影響する主因子と典型的な効き方
| 因子 | 比重への典型影響 | 定量例・目安 | 主な理由 | 実務上の注意 |
|---|---|---|---|---|
| 充填材・ガラス繊維 | 上がる | PP の一般射出グレード 0.905–0.915 に対し、強化グレード 1.050、GF 系では 20–40 wt% で約 1.03–1.22 | 無機材の密度が高く、自由体積も減るため | 配合比管理や異材混入検出に有効 |
| 結晶化度 | 多くは上がる | PA6 は非晶 1.113、結晶 1.212。PA66 は非晶 1.09、結晶 1.24 | 結晶相の方が分子充填が密 | 金型温度・アニール条件が効く |
| 吸水 | 条件依存で変わる | PA6 平衡吸水 3.5 %、PA66 2.5 %。寸法増加は吸水 1 % あたり 0.2–0.3 % 程度 | 吸水で質量増、同時に膨潤も起こる | 乾燥/平衡状態を区別しない比較は危険 |
| 温度 | 上昇で下がる | PMMA の α 約 6×10⁻⁵/℃、PA は 9〜10×10⁻⁵/℃。20 ℃差で密度は概ね 0.1 %台〜0.5 %台変化 | 熱膨張で体積が増えるため | 報告時は必ず温度を併記 |
| 添加剤・難燃剤・熱伝導材 | 上がることが多い | PC 一般グレード 1.20 に対し、高熱伝導 PC は 1.37–1.49 | 高密度フィラーが入るため | ベース樹脂と改質グレードを同列比較しない |
| 発泡・内部空隙 | 大きく下がる | EPP は 16–200 g/L の見掛け密度帯があり、ソリッド PP より製品密度が極端に低い | ガス相の導入で見掛け体積が増えるため | 真密度と見掛け密度を混同しない |
充填材は比重を大きく押し上げる
充填材・ガラス繊維の影響は最もわかりやすく、しかも定量的です。プライムポリマーの PP 射出グレードでは一般グレードが 0.905〜0.915 g/cm³ なのに対し、強化グレードとして 1.050 g/cm³ クラスが現れます。
さらに短繊維ガラス強化 PP では、おおむね 20〜40 wt% のガラス繊維域で 1.03〜1.22 g/cm³ に達します。
結晶化で樹脂は高密度化する
結晶化度は、樹脂そのものの「詰まり方」を変えます。ナイロン 6 の結晶密度を 1.212、非晶密度を 1.113、ナイロン 66 の結晶密度を 1.24、非晶密度を 1.09 とされています。
理論極限同士の比較では、PA6 で約 8.9 %、PA66 で約 13.8 % の差になります。実成形品が完全結晶になるわけではありませんが、金型温度、冷却速度、アニール条件が比重を通じて見えてくる、という意味です。密度勾配管法が構造変化追跡に使われる理由はここにあります。
吸水は質量と寸法を同時に変える
吸水は、とくに PA で見逃せません。PA は吸水で質量が増える一方、膨潤で体積も増えます。したがって、見かけ上の密度変化は単純な「増える」「減る」ではなく、水分率、試片厚み、測定タイミング、乾燥履歴に依存します。
乾燥直後の PA ペレットと、23 ℃/60 %RH 平衡の PA 成形品を同じ「一般値 1.14」で議論するのは、実務上は雑すぎます。寸法増加が吸水 1 % あたり 0.2〜0.3 % 程度という目安を使うと、吸水は密度だけでなく寸法精度にも直結します。
添加剤で比重は大きく変わる
添加剤も無視できません。PC はベース樹脂としては 1.20 付近ですが、高熱伝導・導電系グレードでは 1.37〜1.49、蓄光グレードでも 1.27〜1.28 の例があります。つまり、「PC は 1.2」という知識だけで部品重量計算や比重検査をしてしまうと、改質グレードでは簡単に外れます。
難燃化、熱伝導化、磁性化、比重調整材添加などを行う樹脂では、ベースポリマーの比重と製品コンパウンドの比重を分けて管理するのが基本です。
発泡は比重を桁で下げる
発泡は比重を桁で変える因子です。JSP 系の ARPRO EPP は 16〜200 g/L の見掛け密度帯が公開されており、ソリッド PP の 0.89〜0.91 g/cm³ と比べれば、製品としての見掛け密度はおおまかに 80〜98 % 低くなりえます。
ここで大切なのは、「同じ PP」という言葉でも、ソリッド樹脂としての密度と、発泡体部品としての見掛け密度を混同しないことです。包装材、衝撃吸収材、車載緩衝材では、この差がそのまま製品機能になります。
実務における比重の機能

比重の実務的価値は、「軽いか重いか」を知ることだけではありません。質量計算の初期値になり、配合・結晶化・吸水・発泡・空隙の監視値になり、リサイクル選別の基礎条件にもなります。つまり、設計・成形・再資源化・品質保証の共通言語です。
比重は重量設計の出発点
設計では、最も直接的に質量見積りへ効きます。体積が同じなら質量は m = ρV で決まるため、同体積置換では ABS(約 1.05)を PP(約 0.90)へ置き換えると約 14 % 軽くなりますし、PET(1.30〜1.40)をPP(0.89〜0.91)に置き換えると、おおむね30〜36%程度軽くなります。軽量化を議論するとき、弾性率や耐熱性だけでなく、まず密度差を数字で置くと話が具体化します。
比重は成形状態の監視指標になる
成形では、比重はショット重量換算、保圧・充填状態の監視、結晶化/発泡の管理に効きます。PP は自動車用途で広く使われ、自動車用プラスチック材料の半分以上を占めているという報告もあります。
こうした大物部品で比重が上振れすれば充填材過多、下振れすれば空隙・発泡・異材混入の可能性が見えますし、結晶性樹脂では密度変化を通じて結晶化の進み具合を追えます。密度勾配管法が「物理構造や組成変化の追跡」に使われるのは、工程監視への適性が高いからです。
包装材の軽量化は比重で決まる
包装材では、比重差が材料選定の根幹です。PET が 1.3〜1.4、HDPE が 0.94〜0.96、LDPE が 0.92〜0.93、PP が 0.89〜0.91 で、PP が最も低比重です。
透明性、耐熱性、耐薬品性、低密度をまとめて見れば、なぜ特定用途で PP が有利かが説明できます。逆に言えば、同じ肉厚・同じ体積のまま材質を変えれば重量は大きく変わるので、包装の軽量化は形状設計だけでなく材料密度でかなり決まります。
電気・電子部品の改質樹脂では比重確認が欠かせない
電気・電子部品では、比重は絶縁材や構造材の重量・反り・配合管理を読む入口になります。PA は電子部品・機械部品用途が主要であり、PC は一般グレードでは 1.20 前後でも、熱伝導・難燃・導電改質で 1.3〜1.5 台へ上がります。
したがって、コネクタやハウジングの設計で「PC 系だからこのくらいの重さ」と決め打ちすると、改質グレードで外れやすいのです。比重は材料選定票と実部品重量の整合確認に使うと効果的です。
リサイクルの重差は樹脂選別の基準になる
リサイクルでは、比重差が選別の第一原理になります。家電リサイクル関連資料では、水を用いた浮沈選別で PP を浮プラ、PS・ABS を沈プラとして回収する工程が示されています。一方で、PET と PVC は 1.30〜1.35 g/cm³ 付近で重なり、通常の重力分離だけでは分けにくいことが指摘されています。つまり、PE/PP と PS/ABS の分離には水が効き、PET/PVC にはそれだけでは足りないというのが実務上の要点です。
品質管理で比重測定は異常検知に強い
品質管理では、比重は少ない工数で多くの異常を拾える指標です。JIS K 6762 の水道用ポリエチレン二層管では、密度試験を JIS K 7112 の方法に従って 3 試験片で行い平均値を求める、といった形で製品規格へ組み込まれています。
これは、密度が材料同定、配合確認、工程安定性確認のいずれにも使いやすいからです。実務上、比重は万能ではありませんが、「とりあえず測る価値が高い」物性の代表格と言えます。
ばらつきと公差設定の考え方
比重データがばらつく理由は、大きく分けて材料ばらつきと測定ばらつきです。材料ばらつきには、共重合組成、分子量、結晶化度、吸水状態、充填材量、顔料・難燃剤量、発泡率などがあります。
測定ばらつきには、温度、浸液密度、気泡付着、表面粗さ、試料採取位置、試験片条件、装置分解能、オペレータ差が入ります。JCGM の GUM は「測定結果の不確かさは、その測定量に合理的に帰属しうる値の散らばりの尺度」と定義しており、この事情を前提にしています。
したがって、比重の受入規格や工程規格を設定するときは、少なくとも試験法、温度、状態調節、水分状態、浸液、試験片数、平均値、ばらつき指標をセットで残すべきです。旧 JIS K 7112 が 23 ℃±2 ℃と吸湿材の状態調節に触れているのも、そこを曖昧にすると値の比較可能性が失われるからです。公開データを受け売りで使うのではなく、自社ラインでの測定条件を固定してから公差を決めるのが王道です。
実務上の考え方としては、まず初期量産ロットで複数サンプルを測定し、平均値 x と標準偏差 s を把握し、その上で測定不確かさを別建てで見積もるのがよいです。その後、工程管理には管理限界、受入判定には仕様限界を使い分けます。
たとえば、ある PP グレードの実測平均が 0.907 g/cm³、標準偏差が 0.002 g/cm³、測定系の拡張不確かさが ±0.001 g/cm³ 程度なら、いきなり 0.905±0.002 を仕様にするのではなく、工程能力と判定リスクを見ながら、より現実的な許容帯を切るべきです。この部分は、公開データを踏まえた品質工学上の実務整理です。
また、密度は「よく効く代理特性」ですが、単独では原因を一意に決められません。比重低下が出たとき、それは発泡率上昇か、充填材不足か、乾燥不足か、気泡付着による測定誤差かを切り分ける必要があります。
逆に、比重上昇が出ても、充填材過多なのか、吸湿なのか、別高密度樹脂の混入なのかは追加確認が必要です。比重を判定値にするなら、灰分、DSC、吸水率、水分、外観、断面観察などと組み合わせる運用が堅実です。
樹脂やエンプラの試作・量産はバルカーのクイックバリューで即時見積
Quick Value(クイックバリュー)は、シール材大手の当社バルカーの樹脂加工品のデジタル調達サービスです。ユーザーは図面データ(2D図面や3D CADモデル)をクラウド上にアップロードするだけで、その部品の価格・納期見積もりを即時に取得できます。
バルカーが提携する多数の加工パートナー企業の工場データ(設備・加工種別・加工工数・受注状況など)と、アップロード図面の加工情報をAI・統計解析で照合し、各図面に対して最適な価格と納期を原則2時間以内に提示します。
従来は調達担当者が部品図面をもとに個別に加工会社へ見積もり依頼し、人手で原価計算する必要がありましたが、Quick Valueは図面ごとに個別見積もりする手間を無くし、調達・見積業務のDX化を実現しています。